


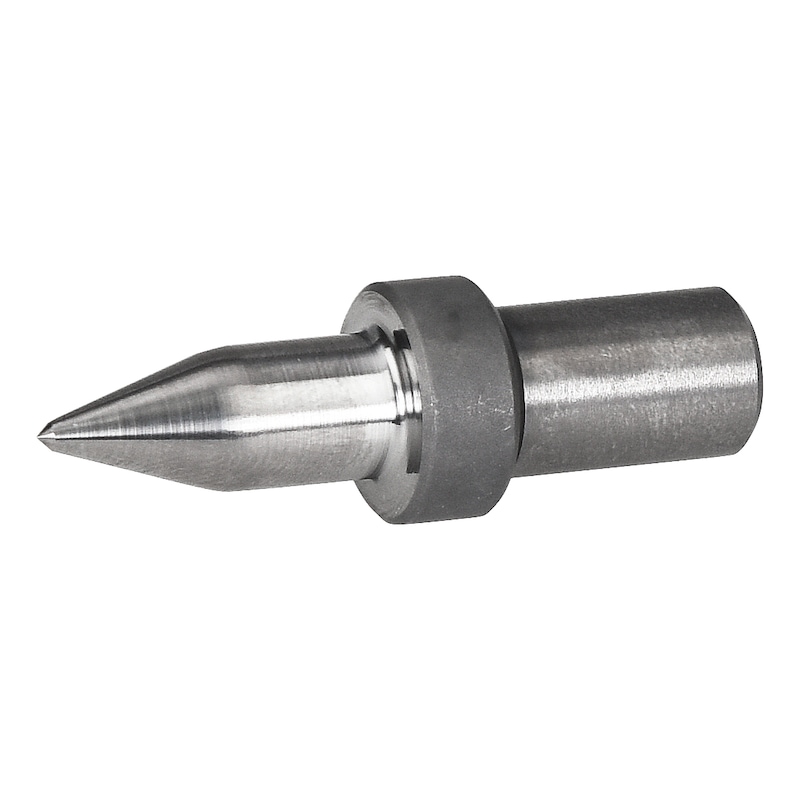

Punta a forare ad attrito Standard con bordino
PUNTA-FORATURA-A-FLUSSO-CON-COLLARE-M5
Cod. art. 0618200500
EAN 4062856183814

Registrati ora per accedere ad oltre 150.000 prodotti.
Miglioramento dei processi
Risparmio di tempo fino al 66% grazie all'automazione
Riduzione dei costi
- Non sono richiesti rivetti o dadi a saldare.
- Sono necessarie meno fasi del processo.
Tempi di impostazione ridotti
Riduce il tempo di impostazione manuale del 50%.
Non sono richiesti trattamenti successivi.
0% fori/filettature mancanti o filettature rotanti
Vantaggi
- Foratura e filettatura senza trucioli
- Nessuno spreco e costo di smaltimento
- Nessun investimento aggiuntivo o costi di stoccaggio
- Riduzione delle fasi di lavoro
- Nessun materiale estraneo richiesto
- Elevata affidabilità del processo
- Gli utensili in metallo duro integrale offrono una durata utile particolarmente lunga.
- La lunghezza della filettatura è più volte superiore allo spessore del materiale originale.
- È necessario applicare una pasta lubrificante sulla punta ogni 2° o 3° foro per aumentarne la durata. Raccomandazioni: pasta lubrificante per alte temperature HSP 1400.
- Si consiglia vivamente di utilizzare un mandrino a pinza con alette di raffreddamento, in quanto durante il processo di foratura viene generato un calore molto elevato (700-800 °C) e il mandrino a pinza con alette di raffreddamento riduce significativamente il trasferimento di calore all'alberino della macchina. Il mancato utilizzo di questo tipo di mandrino a pinza può danneggiare l'elettroutensile.
- Si consiglia l'uso di maschi a rullare, in quanto la resistenza allo sfilamento e la sovracoppia sono notevolmente superiori rispetto all'uso di maschi a macchina.
Caratteristiche tecniche(X)

- Adatta per l'uso con trapani a colonna e centri di lavorazione CNC
- Settore automobilistico e agricolo
- Settore edile, solare e del riscaldamento
- Scale, ringhiere e facciate
- Mobili in acciaio e attrezzature per la riabilitazione
- Bloccare sempre completamente la punta a forare ad attrito nel mandrino a pinza fino in fondo e avvitare saldamente il dado girevole. Controllare dopo i primi quattro o cinque fori e, se necessario, serrare nuovamente.
- Battuta di profondità: a seconda del diametro e dello spessore del materiale, impostare a circa 0,8-3,5 mm sopra la superficie e, se necessario, regolare nuovamente.
- Il pezzo in lavorazione deve essere fissato orizzontalmente e saldamente e non essere soggetto a vibrazioni.
- Garantire un adeguato apporto di refrigerante/lubrificante e una velocità adeguata!
- Posizionare delicatamente la punta a forare contro la superficie, quindi aumentare costantemente la pressione. Il materiale lavorato viene riscaldato e fuso.
- Penetrare rapidamente il materiale con la punta e modellare la cavità verso il basso e il bordino verso l'alto. Non interrompere il processo di foratura!
- Per creare un bordino omogeneo, ridurre la velocità di avanzamento al termine del processo.
- Una volta raggiunta la battuta di profondità, estrarre immediatamente la punta. Se la punta a forare ad attrito ruota troppo a lungo sul punto, il materiale si surriscalda!
- Attenzione: non toccare con le mani la punta a forare calda o il pezzo riscaldato (utilizzare solo l'utensile appropriato o i guanti protettivi)!
Per filettatura | M5 |
Diametro | 4,5 mm |
Diametro codolo | 6 mm |
Spessore materiale max | 2,7 mm |
Materiali supportati | Acciaio, Acciaio inossidabile, Metallo non ferroso |
Materiale di taglio | HM |
Numero giri consigliati in acciaio inossidabile | 2100 G/min |
Numero giri consigliati per acciaio | 2500 G/min |
Numero di giri consigliati in metallo non ferroso | 3800 G/min |
Consumo di corrente min | 0,8 kW |
Forma gambo | Cilindrico |
Seleziona la tonalità di colore RAL
ATTENZIONE: la visualizzazione del colore nello schermo può variare dalla tonalità reale.