



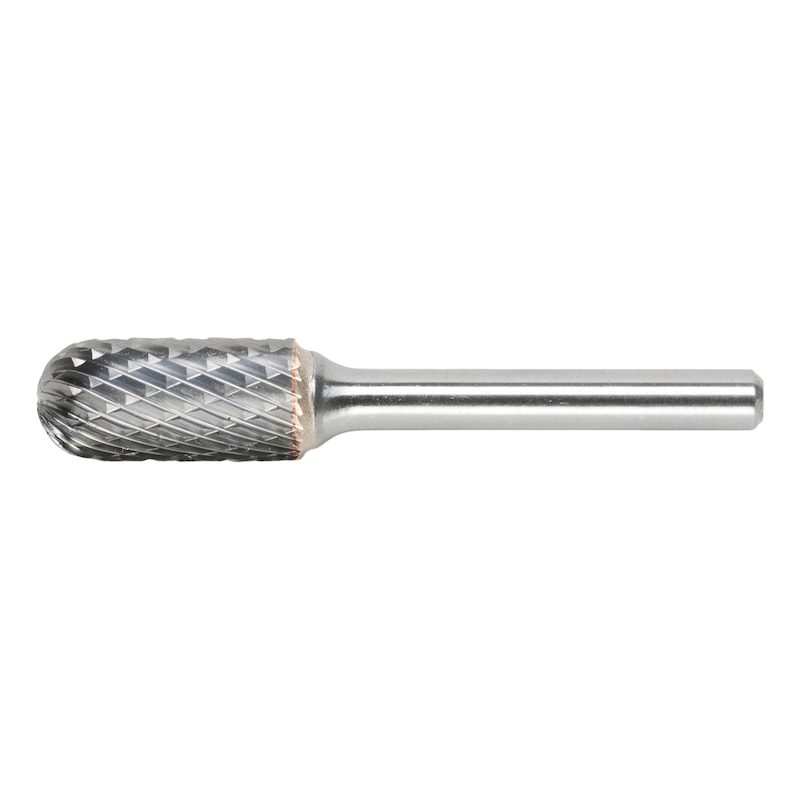
Fresetta in carburo metallico con denti MX
FRESA-ROT-HM-WRC-MX-D9,6-AL19MM
Cod. art. 0616002031
EAN 4053478099706

Registrati ora per accedere ad oltre 150.000 prodotti.
- Produzione di trucioli corti e superfici di elevata qualità
- Realizzata in conformità ai rigorosi standard di qualità inclusa l'ispezione completa dei collegamenti saldati
- Confezione realizzata al 100% in PCR (materiale plastico riciclato dai rifiuti domestici), 100% riciclabile
Indossare dispositivi di protezione individuali adeguati quando si utilizza la mola abrasiva a punta, quali protezioni per gli occhi, per l'udito e guanti di protezione. Tenere conto del numero di giri consigliati (n) e della velocità di taglio (Vc) del materiale da lavorare, nonché delle assegnazioni di materiale/utensili nelle tabelle riassuntive. Prima di utilizzare la mola abrasiva a punta, assicurarsi che la punta ruoti in maniera corretta e che la funzione di serraggio sull'azionamento dell’utensile funzioni correttamente. Non utilizzare una lunghezza di serraggio troppo piccola. La lunghezza di serraggio minima consigliata è pari a circa 2/3 della lunghezza dell'albero. Potrebbe verificarsi la decolorazione dell’albero a causa di prestazioni di taglio elevate. Questa decolorazione è provocata dalla temperatura elevata raggiunta dall’utensile e non rappresenta un rischio per la sicurezza. I materiali sono generalmente lavorati in senso antiorario. Azionamenti utensili idonei: azionamenti albero flessibile, smerigliatrici assiali, robot, macchine utensili.
Caratteristiche tecniche(X)

Sbavatura, lavorazione di contorni, lavorazione di superfici, lavorazione di cordoni di saldatura, sagomatura, smussatura/arrotondamento dei bordi
Forma | Forma cilindrica |
Diametro testa x lunghezza tagliente | 9,6 x 19 mm |
Lunghezza | 64 mm |
Diametro codolo | 6 mm |
Materiali supportati | Acciaio, Ghisa, Acciaio inossidabile, Lega speciale, Materiale duro e robusto, Metallo non ferroso |
Per durezze fino a | 60 HRC |
Qualità | Würth-Standard |
Tipo dentatura | MX |
Materiale di taglio | HM |
Superficie | Grezzo |
Durata (sistema a punti) | 2 su 4 punti |
Efficienza di taglio (sistema a punti) | 2 su 4 punti |
Qualità finitura (sistema a punti) | 2 su 4 punti |
Versatilità (sistema a punti) | 3 su 4 punti |
Comportamento guida (sistema a punti) | 2 su 4 punti |
Forma gambo | Cilindrico |
| Valori di taglio | ||||||||||||
| Per diam. 3,0-8,0 | ||||||||||||
| Denominazione materiale | Resistenza alla trazione | Diam 3,0 | Diam 6,0 | Diam 8,0 | ||||||||
| vc | n | f | n | f | n | f | ||||||
| da | a | da | a | da | a | da | a | |||||
| Acciai | ||||||||||||
| Acciai strutturali per uso generale | ≤ 850 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai non legati bonificati | ≤ 850 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai basso legati bonificati | ≤ 850 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai non legati bonificati | ≤ 1.000 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai basso legati bonificati | ≤ 1.000 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai legati bonificati | ≤ 1.200 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai da nitrurazione | ≤ 1.200 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai per utensili | ≤ 1.200 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai super rapidi | ≤ 1.200 N/mm² | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Acciai inossidabili | ||||||||||||
| Acciai inossidabili | ≤ 850 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Acciaio inossidabile solforato | ≤ 850 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Acciaio inossidabile austenitico | ≤ 850 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Acciaio inossidabile martensitico | ≤ 850 N/mm² | 250 | 350 | 27000 | 48000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Leghe speciali | ≤ 1.200 N/mm² | 250 | 450 | 27000 | 48000 | 9 | 13000 | 24000 | 18,5 | 10000 | 18000 | 25 |
| Metalli fusi | ||||||||||||
| Ghisa | ≤ 350 HB | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Ghisa sferoidale, ferro malleabile, ghisa temprata | ≤ 350 HB | 450 | 600 | 48000 | 64000 | 9 | 24000 | 32000 | 18 | 18000 | 24000 | 25 |
| Materiali duri | ||||||||||||
| Hardox | ≤ 1.400 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Acciai per molle | ≤ 1.100 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Metalli non ferrosi | ||||||||||||
| Leghe di alluminio pressofuso >10% Si | ≤ 600 N/mm² | 250 | 350 | 27000 | 37000 | 9 | 13000 | 19000 | 18,5 | 10000 | 14000 | 25 |
| Leghe di magnesio | ≤ 450 N/mm² | 250 | 450 | 27000 | 48000 | 9 | 13000 | 24000 | 18,5 | 10000 | 18000 | 25 |
| Bronzo a truciolatura corta | ≤ 850 N/mm² | 600 | 900 | 64000 | 95000 | 9 | 32000 | 48000 | 18 | 24000 | 36000 | 25 |
| Bronzo a truciolatura lunga | ≤ 1.000 N/mm² | 600 | 900 | 64000 | 95000 | 9 | 32000 | 48000 | 18 | 24000 | 36000 | 25 |
| Legenda |
| vc = velocità di taglio [m/min] |
| f = avanzamento [mm/r] |
| n = numero di giri [giri/min] |
| I parametri di taglio consigliati sono valori di riferimento e devono essere adattati alle specifiche condizioni di lavoro. |
| Per diam. 10,0-12,0 | |||||||||
| Denominazione materiale | Resistenza alla trazione | Diam 10,0 | Diam 12,0 | ||||||
| vc | n | f | n | f | |||||
| da | a | da | a | da | a | ||||
| Acciai | |||||||||
| Acciai strutturali per uso generale | ≤ 850 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai non legati bonificati | ≤ 850 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai basso legati bonificati | ≤ 850 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai non legati bonificati | ≤ 1.000 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai basso legati bonificati | ≤ 1.000 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai legati bonificati | ≤ 1.200 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai da nitrurazione | ≤ 1.200 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai per utensili | ≤ 1.200 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai super rapidi | ≤ 1.200 N/mm² | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Acciai inossidabili | |||||||||
| Acciai inossidabili | ≤ 850 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Acciaio inossidabile solforato | ≤ 850 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Acciaio inossidabile austenitico | ≤ 850 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Acciaio inossidabile martensitico | ≤ 850 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Leghe speciali | ≤ 1.200 N/mm² | 250 | 450 | 8000 | 14000 | 31,5 | 7000 | 12000 | 36 |
| Metalli fusi | |||||||||
| Ghisa | ≤ 350 HB | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Ghisa sferoidale, ferro malleabile, ghisa temprata | ≤ 350 HB | 450 | 600 | 14000 | 19000 | 31,5 | 12000 | 16000 | 37 |
| Materiali duri | |||||||||
| Hardox | ≤ 1.400 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Acciai per molle | ≤ 1.100 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Metalli non ferrosi | |||||||||
| Leghe di alluminio pressofuso >10% Si | ≤ 600 N/mm² | 250 | 350 | 8000 | 11000 | 31 | 7000 | 9000 | 36,5 |
| Leghe di magnesio | ≤ 450 N/mm² | 250 | 450 | 8000 | 14000 | 31,5 | 7000 | 12000 | 36 |
| Bronzo a truciolatura corta | ≤ 850 N/mm² | 600 | 900 | 19000 | 29000 | 31 | 16000 | 24000 | 37 |
| Bronzo a truciolatura lunga | ≤ 1.000 N/mm² | 600 | 900 | 19000 | 29000 | 31 | 16000 | 24000 | 37 |