


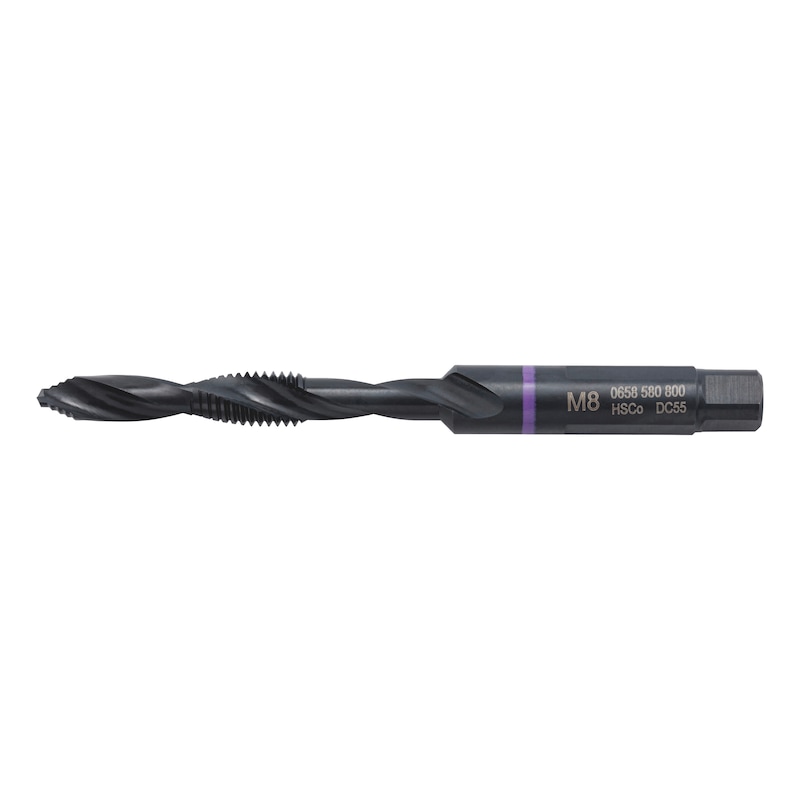
Assortimento di maschi combinati HSCo SMART STEP 6 pz
ASS.-MASCHI-COMBI-HSCO-SMARTSTEP-(M3-10)
Cod. art. 0658580006
EAN 4065746562300


Registrati ora per accedere ad oltre 150.000 prodotti.
Risparmio di tempo e lavoro facilitato
- 3 operazioni in 1: foratura, filettatura per asportazione di truciolo e svasatura/sbavatura
- Non è necessaria alcuna sostituzione dell'utensile. In questo modo si risparmia tempo di lavorazione e si riduce la quantità di lavoro.
- Tecnologia SMART STEP per un lavoro fino al 100% più veloce rispetto ai tradizionali maschi combinati
- Foratura delicata grazie alla geometria del tagliente ottimizzata
Risultati precisi
- Centraggio ottimale anche quando si lavora su superfici curve
- Fori circolari ad alta precisione come base affidabile per la successiva filettatura per asportazione di truciolo di alta qualità
- Filetto con foro passante a scorrimento libero conforme al calibro e a ISO 2 (6H)
Versatile e durevole
- Adatto per la lavorazione di lamiere e pezzi più spessi
- Consente fori, filetti e svasatura o sbavatura fino a due volte più profondi dei maschi combinati tradizionali: 2 x D invece di 1 x D.
- Adatto per quasi tutti i materiali
- La tecnologia SMART STEP e il materiale di taglio HSCo aumentano la durata utile rispetto ai maschi combinati convenzionali.
Design e confezionamento pratici
- Nuova generazione di codoli con una combinazione di codolo cilindrico e a 3 facce con attacco quadro per una trasmissione della forza ottimale
- Il codolo a 3 facce impedisce la rotazione nel mandrino, garantisce una trasmissione di potenza ottimale e protegge il mandrino dai danni.
- Cassetta compatta e pratica adatta al sistema ORSY con caratteristiche utili quali impilabilità, cerniera ottimizzata e facile apertura
- Imballaggio realizzato al 100% in PCR (materiale plastico riciclato dai rifiuti domestici)
- Esclusiva WÜRTH
- Adatto solo per filetti in fori passanti
- Non è possibile utilizzare svasatori a norma DIN 74-1 per le viti a testa piana svasata (a norma DIN 7991).
- Per l'uso con avvitatori a batteria e trapani portatili, a colonna e verticali.
- È necessario aggiungere una quantità sufficiente di refrigerante e lubrificante.
Caratteristiche tecniche(X)

- Per fori passanti in metalli non ferrosi, come alluminio e ottone, e materiali plastici con uno spessore del materiale fino a 2xD Per uso fisso e mobile
- Per la lavorazione di materiali in acciaio fino a 1.000 N/mm² e metallo fuso con uno spessore del materiale fino a 2xD in uso stazionario; per spessori del materiale fino a 1,5xD in uso manuale.
- Per la lavorazione di acciai inossidabili e titanio con uno spessore del materiale fino a 1xD in uso stazionario.
- Dopo il processo di foratura, è essenziale ridurre significativamente il numero di giri per la filettatura e la svasatura/sbavatura.
- È necessario utilizzare una quantità sufficiente di refrigerante e lubrificante.
- Accertarsi di lavorare in linea retta. Evitare l'inclinazione a tutti i costi: rischio di rottura dell'utensile!
- Prima dell'inversione del maschio combinato, assicurarsi di rimuovere tutti i filetti dell'utensile dal foro. In caso contrario, i taglienti potrebbero scheggiarsi o l'utensile rompersi.
Numero pezzi nell'assortimento/kit | 6 PZ |
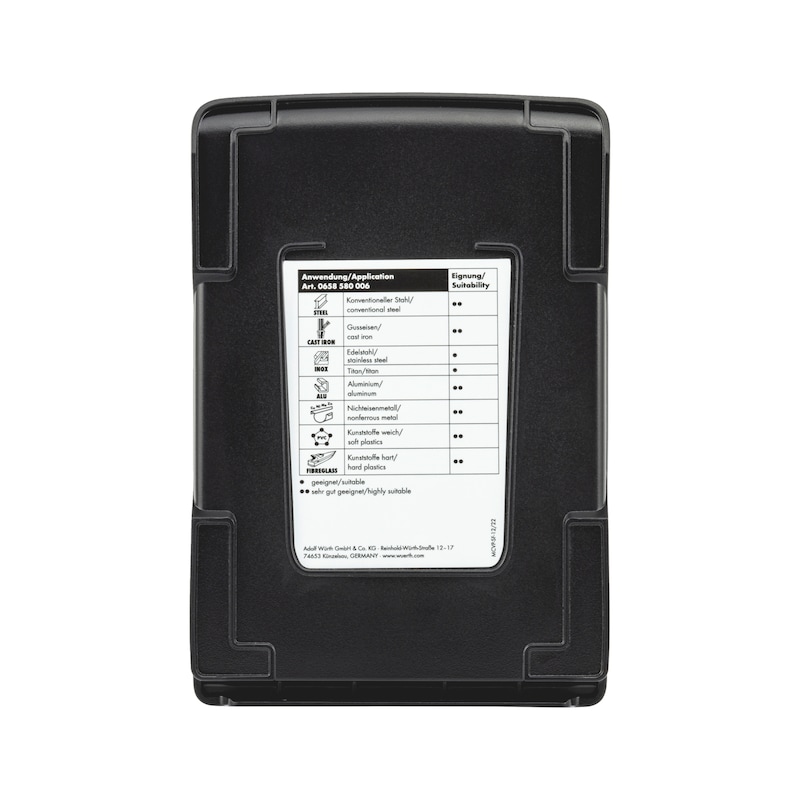
Materiali supportati | Acciaio, Ghisa, Acciaio inossidabile, Titanio, Metallo non ferroso |
Qualità | ZEBRA-Premium |
Tipo foro | Foro cieco/passante ≤ 2xD |
Materiale di taglio | HSCo |
Superficie | Vaporizzato |
Per tipo macchina | Avvitatori a batteria, Trapano, Perforatrice con piedistallo |
Per resistenza alla tensione fino a | 1200 N/mm² |
Tipo filettatura | Filetto metrico |
Durata (sistema a punti) | 4 su 4 punti |
Accuratezza calibro (sistema a punti) | 4 su 4 punti |
Versatilità (sistema a punti) | 4 su 4 punti |
Comportamento taglio (sistema a punti) | 4 su 4 punti |
Formatruciolo (sistema a punti) | 4 su 4 punti |
Materiale del sottogruppo | Acciai strutturali per uso generale, Acciai temprati non legati, Acciai temprati legati, Accia nitrurati, Acciai per utensili, Acciai rapidi, Ghisa, Ferro duttile, Ghisa malleabile, Ghisa bianca, Acciai inossidabili, solforati, Acciai inossidabili, austenitici, Acciai inossidabili, martensitici, Titanio, Leghe di titanio, Acciaio per molle, Alluminio, Leghe di alluminio, Leghe di alluminio fuso (<10% silicio), Leghe di alluminio lavorato, Materiale plastico, termoindurente, Materiale plastico, termoplastico, Ottone, truciolo lungo, Bronzo, truciolo lungo, Rame, basso legato |
| Valori di taglio | |||||||||||||
| Per M3-M5 | |||||||||||||
| Indicazione materiale | Resistenza alla trazione | Lavorazione | M3 | M4 | M5 | ||||||||
| vc | n | f | n | f | n | f | |||||||
| da | a | da | a | da | a | da | a | ||||||
| Acciai | |||||||||||||
| Acciai strutturali per uso generale | ≤ 850 N/mm² | Filettature | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Forature | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| Acciai non legati bonificati | ≤ 850 N/mm² | Filettature | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Forature | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| ≤ 1.000 N/mm² | Filettature | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 | |
| Forature | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Acciai basso legati bonificati | ≤ 850 N/mm² | Filettature | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Forature | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| ≤ 1.000 N/mm² | Filettature | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 | |
| Forature | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Acciai legati bonificati | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Forature | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Acciai da nitrurazione | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Forature | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Acciai per utensili | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Forature | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Acciai rapidi | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Forature | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Acciai inossidabili | |||||||||||||
| Acciai inossidabili | ≤ 1.200 N/mm² | Filettature | 1,5 | 2 | 159 | 212 | 0,50 | 119 | 159 | 0,70 | 95 | 127 | 0,80 |
| Forature | 6 | 9 | 636 | 955 | 0,012 | 477 | 716 | 0,014 | 382 | 573 | 0,016 | ||
| Titanio e leghe di titanio | ≤ 850 N/mm² | Filettature | 0,8 | 1,5 | 84 | 159 | 0,50 | 63 | 119 | 0,70 | 50 | 95 | 0,80 |
| Forature | 3 | 5 | 318 | 530 | 0,015 | 238 | 398 | 0,017 | 191 | 318 | 0,019 | ||
| Leghe speciali | ≤ 1.200 N/mm² | Filettature | 0,7 | 1,3 | 74 | 138 | 0,50 | 55 | 103 | 0,70 | 44 | 82 | 0,80 |
| Forature | 2 | 4 | 212 | 424 | 0,015 | 159 | 318 | 0,017 | 127 | 254 | 0,019 | ||
| Metalli fusi | |||||||||||||
| Ghisa | ≤ 300 HB | Filettature | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Forature | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Ghisa sferoidale e ferro malleabile | ≤ 350 HB | Filettature | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 |
| Forature | 10 | 16 | 1061 | 1698 | 0,012 | 796 | 1273 | 0,015 | 636 | 1019 | 0,017 | ||
| Metalli non ferrosi | |||||||||||||
| Alluminio | ≤ 450 N/mm² | Filettature | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 |
| Forature | 18 | 25 | 1910 | 2653 | 0,015 | 1433 | 1990 | 0,017 | 1146 | 1592 | 0,02 | ||
| Leghe di alluminio | ≤ 450 N/mm² | Filettature | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Forature | 16 | 23 | 1698 | 2441 | 0,015 | 1273 | 1831 | 0,017 | 1019 | 1464 | 0,02 | ||
| Leghe di alluminio lavorato | ≤ 400 N/mm² | Filettature | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Forature | 16 | 23 | 1698 | 2441 | 0,015 | 1273 | 1831 | 0,017 | 1019 | 1464 | 0,02 | ||
| Leghe di alluminio pressofuso ≤ 10% Si | ≤ 600 N/mm² | Filettature | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Forature | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| Rame basso legato | ≤ 400 N/mm² | Filettature | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 |
| Forature | 18 | 25 | 1910 | 2653 | 0,015 | 1433 | 1990 | 0,017 | 1146 | 1592 | 0,02 | ||
| Ottone a truciolatura lunga | ≤ 600 N/mm² | Filettature | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Forature | 17 | 23 | 1800 | 2440 | 0,015 | 1353 | 1831 | 0,017 | 1082 | 1464 | 0,02 | ||
| Bronzo a truciolatura lunga | ≤ 850 N/mm² | Filettature | 4 | 6 | 424 | 636 | 0,50 | 318 | 477 | 0,70 | 254 | 382 | 0,80 |
| Forature | 15 | 21 | 1592 | 2229 | 0,012 | 1194 | 1671 | 0,015 | 955 | 1337 | 0,017 | ||
| Materiali plastici | |||||||||||||
| Materiali plastici, termoindurenti | Filettature | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 | |
| Forature | 18 | 27 | 1910 | 2866 | 0,015 | 1433 | 2149 | 0,017 | 1146 | 1719 | 0,02 | ||
| Materiali plastici, termoplastici | Filettature | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 | |
| Forature | 18 | 26 | 1910 | 2760 | 0,015 | 1433 | 2070 | 0,017 | 1146 | 1656 | 0,02 | ||
| Chiave |
| vc = velocità di taglio [m/min] |
| f = avanzamento [mm/r] |
| n = numero di giri [giri/min] |
| I valori di taglio consigliati sono valori di riferimento e devono essere adattati alle rispettive condizioni. |
| Valori di taglio | |||||||||||||
| Per M6-M10 | |||||||||||||
| Indicazione materiale | Resistenza alla trazione | Lavorazione | M6 | M8 | M10 | ||||||||
| vc | n | f | n | f | n | f | |||||||
| da | a | da | a | da | a | da | a | ||||||
| Acciai | |||||||||||||
| Acciai strutturali per uso generale | ≤ 850 N/mm² | Filettature | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Forature | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| Acciai non legati bonificati | ≤ 850 N/mm² | Filettature | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Forature | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| ≤ 1.000 N/mm² | Filettature | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 | |
| Forature | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Acciai basso legati bonificati | ≤ 850 N/mm² | Filettature | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Forature | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| ≤ 1.000 N/mm² | Filettature | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 | |
| Forature | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Acciai legati bonificati | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Forature | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Acciai da nitrurazione | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Forature | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Acciai per utensili | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Forature | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Acciai rapidi | ≤ 1.200 N/mm² | Filettature | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Forature | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Acciai inossidabili | |||||||||||||
| Acciai inossidabili | ≤ 1.200 N/mm² | Filettature | 1,5 | 2 | 79 | 106 | 1,00 | 59 | 79 | 1,25 | 48 | 63 | 1,50 |
| Forature | 6 | 9 | 318 | 477 | 0,02 | 238 | 358 | 0,25 | 191 | 286 | 0,027 | ||
| Titanio e leghe di titanio | ≤ 850 N/mm² | Filettature | 0,8 | 1,5 | 42 | 79 | 1,00 | 31 | 59 | 1,25 | 25 | 47 | 1,50 |
| Forature | 3 | 5 | 159 | 265 | 0,021 | 119 | 199 | 0,023 | 95 | 159 | 0,025 | ||
| Leghe speciali | ≤ 1.200 N/mm² | Filettature | 0,7 | 1,3 | 37 | 69 | 1,00 | 27 | 51 | 1,25 | 22 | 41 | 1,50 |
| Forature | 2 | 4 | 106 | 212 | 0,021 | 79 | 159 | 0,023 | 63 | 127 | 0,025 | ||
| Metalli fusi | |||||||||||||
| Ghisa | ≤ 300 HB | Filettature | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Forature | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Ghisa sferoidale e ferro malleabile | ≤ 350 HB | Filettature | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 |
| Forature | 10 | 16 | 530 | 849 | 0,019 | 398 | 636 | 0,022 | 318 | 509 | 0,025 | ||
| Metalli non ferrosi | |||||||||||||
| Alluminio | ≤ 450 N/mm² | Filettature | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 |
| Forature | 18 | 25 | 955 | 1326 | 0,022 | 716 | 995 | 0,025 | 573 | 796 | 0,027 | ||
| Leghe di alluminio | ≤ 450 N/mm² | Filettature | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Forature | 16 | 23 | 849 | 1220 | 0,022 | 636 | 915 | 0,025 | 509 | 732 | 0,027 | ||
| Leghe di alluminio lavorato | ≤ 400 N/mm² | Filettature | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Forature | 16 | 23 | 849 | 1220 | 0,022 | 636 | 915 | 0,025 | 509 | 732 | 0,027 | ||
| Leghe di alluminio pressofuso ≤ 10% Si | ≤ 600 N/mm² | Filettature | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Forature | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| Rame basso legato | ≤ 400 N/mm² | Filettature | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 |
| Forature | 18 | 25 | 955 | 1326 | 0,022 | 716 | 995 | 0,025 | 573 | 796 | 0,027 | ||
| Ottone a truciolatura lunga | ≤ 600 N/mm² | Filettature | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Forature | 17 | 23 | 902 | 1220 | 0,022 | 676 | 915 | 0,025 | 541 | 732 | 0,027 | ||
| Bronzo a truciolatura lunga | ≤ 850 N/mm² | Filettature | 4 | 6 | 212 | 318 | 1,00 | 159 | 238 | 1,25 | 127 | 191 | 1,50 |
| Forature | 15 | 21 | 796 | 1114 | 0,019 | 597 | 835 | 0,022 | 477 | 668 | 0,025 | ||
| Materiali plastici | |||||||||||||
| Materiali plastici, termoindurenti | Filettature | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 | |
| Forature | 18 | 27 | 955 | 1433 | 0,022 | 716 | 1074 | 0,025 | 573 | 859 | 0,027 | ||
| Materiali plastici, termoplastici | Filettature | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 | |
| Forature | 18 | 26 | 955 | 1380 | 0,022 | 716 | 1035 | 0,025 | 573 | 828 | 0,027 | ||
Se non conosci l'unità di imballaggio al momento dell'inserimento del codice articolo nel carrello o con Easy-/VarioScan, lascia il campo vuoto. In questo caso viene determinata automaticamente un'unità di imballaggio.
VVVV = prefisso di 4 cifre (Attenzione: la prima cifra è sempre 0)
AAA = 3 cifre per la dimensione 1
BBB = 3 cifre per la dimensione 2
Esempi di codice articolo:
Esempio 1: Vite con dimensioni 4x10 mm:
VVVVAAABBB
00574 10 (2 spazi vuoti tra "4" e "10")
Esempio 2: Vite con dimensioni 10x20 mm:
VVVVAAABBB
005710 20 (1 spazio vuoto tra "10" e "20")
Esempio 3: Rondella con un diametro interno di 6 mm:
VVVVAAABBB
04076
Eventuali modifiche di visualizzazione del prezzo o dell'immagine sono solo temporanee. Per modificare i parametri di visualizzazione in modo permanente, occorre utilizzare la voce di menu Funzioni, Mie impostazioni -> Parametri generali.
Prezzo per unità di imballaggio (UI):
Il prezzo indicato corrisponde sempre al confezionamento visualizzato, pertanto in un'UI da 250 il prezzo corrisponde a 250 pezzi e in un'UI da 300 il prezzo corrisponde a 300 pezzi.
Prezzo con rappresentazione codice prezzo (PSL):
Il prezzo è sempre da intendersi per una quantità regolata tramite il codice prezzo:
Prezzo per 1 pezzo
Prezzo per 100 pezzi
Prezzo per 1000 pezzi
I prezzi contrassegnati con un asterisco verde (ad es.: 15,44 *) sono legati a condizioni speciali.
Seleziona la tonalità di colore RAL
ATTENZIONE: la visualizzazione del colore nello schermo può variare dalla tonalità reale.